
Her kalıplanmış bileşen, pres kapandığında ve boşluk ilk kez dolduğunda bir doğruluk anına sahiptir. Geometri CAD'de mükemmel görünebilir, ancak gerçek davranış reçine büzülmesine, soğumaya, havalandırmaya, geçit yerleşimine ve paketleme basıncına bağlıdır. Bu davranışı erkenden yakalamak için bir enjeksiyon kalıbı prototipi mevcuttur: Bu, küçük miktarlarda gerçek plastik parçalar üreten pratik, geçici bir araçtır, böylece kalıcı takımlara daha büyük bir bütçe harcamadan önce ürünü doğrulayabilirsiniz. Aşağıda açıklanan ödünleşimleri anlarsanız, bir prototip kalıbın ne zaman paraya değeceğini ve ne zaman daha ucuz bir yaklaşımın işe yarayacağını bileceksiniz.
Enjeksiyon Kalıp Prototipi Olarak Neler Önemlidir?
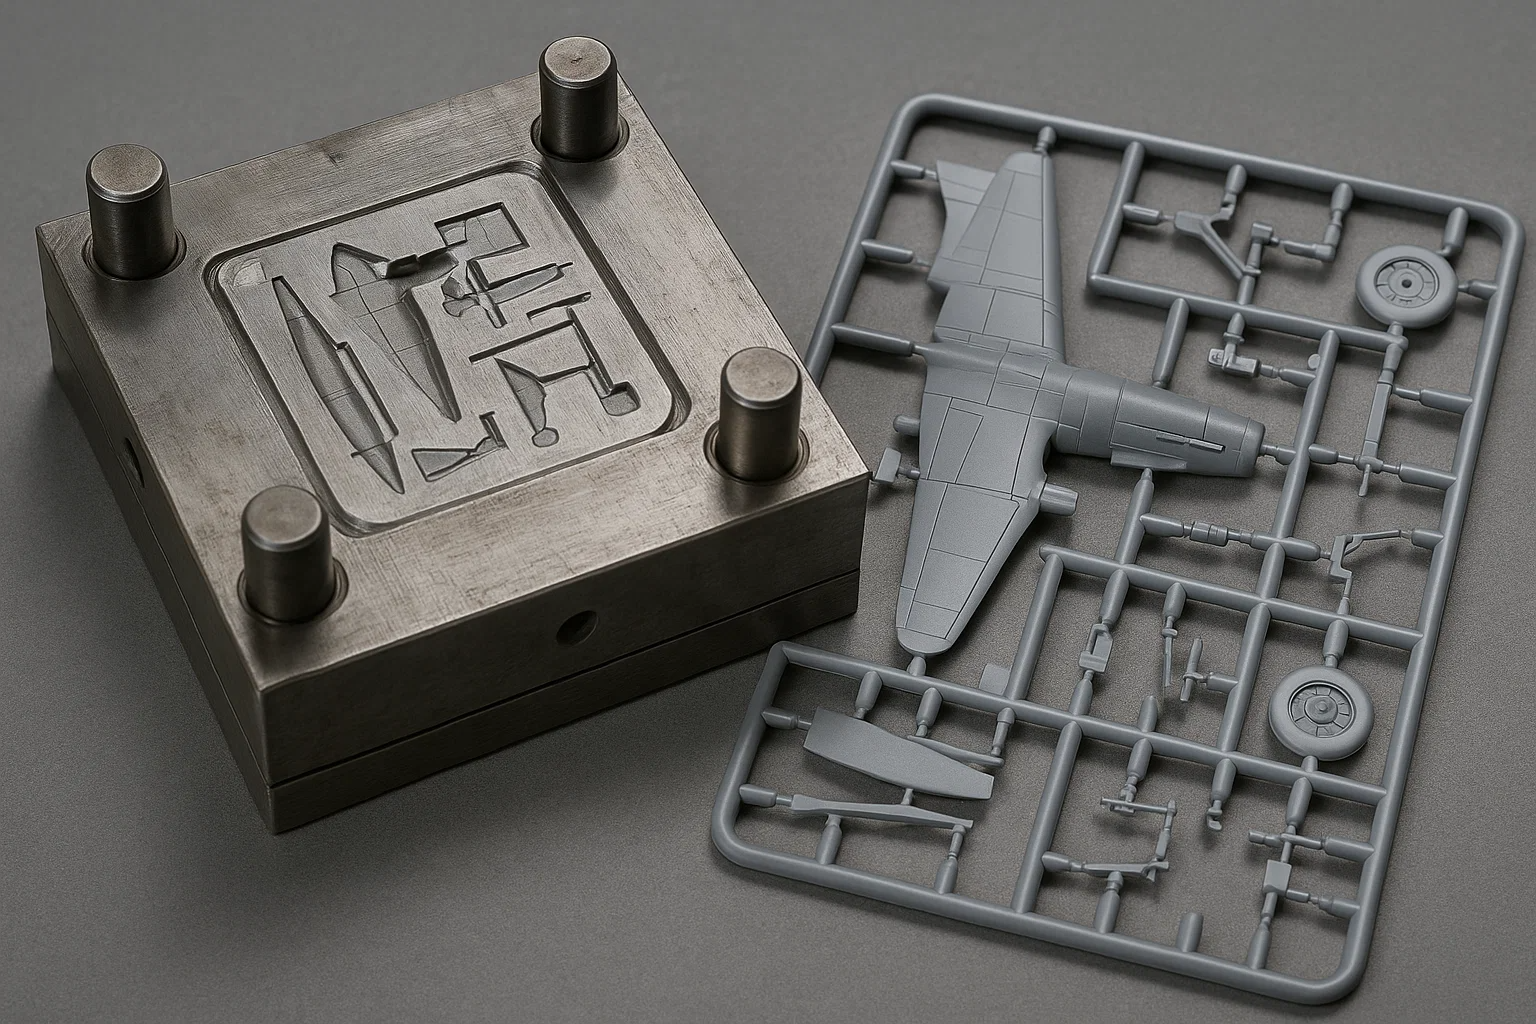
Enjeksiyon kalıbı prototipi, daha sonra üretim aracını çalıştıracak olan aynı CAD verilerinden oluşturulan düşük hacimli bir kalıptır. Tipik olarak alüminyumdan veya önceden sertleştirilmiş çelikten kesilmiş, basitleştirilmiş soğutma hatlarına ve mütevazı geometri değişikliklerini absorbe edebilen bir tasarıma sahip tek boşluklu bir alettir. Kalıp, ürün için belirtilen gerçek reçine kullanılarak normal üretim basınçları, sıcaklıkları ve kelepçe kuvvetleri altında standart bir enjeksiyon kalıplama makinesinde çalışır.
Bu, ortaya çıkan parçaları 3D baskılı numunelerden veya CNC ile işlenmiş test parçalarından farklı kılar. Kalıplanmış bir prototip, erimiş plastiğin bir kapıdan akması ve çelik veya alüminyum bir yüzeye karşı basınç altında katılaşmasıyla oluşturulur. Gerçek geçit izlerini, ejektör pimi izlerini, kaynak çizgilerini ve çekme davranışını taşır. Değerlendirmeniz bu özelliklerden herhangi birine bağlıysa, hiçbir çıkarma veya toplama işlemi dürüstçe onun yerine geçemez.
Bir Üretim Aracına Sahip Olmadan Önce Neden Kalıp Kullanmalısınız?
Prototip kalıbın devreye alınmasının ana nedeni, bazı ürün risklerinin yalnızca enjeksiyon kalıplı parça üzerinde ölçülebilmesidir. 3D baskı, kaba ergonomiyi veya montaj açıklıklarını doğrulayabilir, ancak canlı bir menteşenin tekrarlanan esnemelere dayanıp dayanmadığını, ince duvar akış uzunluklarının tamamen dolduğunu veya cam dolgulu naylonun teknik özelliklerin dışına çıkıp çıkmadığını size söyleyemez. Tasarımın değiştirilmesi hala ucuzken, bir prototip kalıp bu soruları yanıtlıyor.
Aşağıdaki koşullardan herhangi biri geçerli olduğunda enjeksiyon kalıbı prototipi seçmek mantıklıdır:
- Parça, işlevi dolum sırasında malzemenin yönelimine bağlı olan geçmeli geçmelere, hareketli menteşelere veya ince duvar bölümlerine sahiptir.
- Parçanın, reçinenin tam üretim sınıfı kullanılarak UL yanıcılık, düşme testleri veya kimyasal direnç gibi test gereksinimlerini karşılaması gerekir.
- Kritik yüzeyler, gerçek kalıp yüzeyi replikasyonuna sahip parçalarda onaylanması gereken belirli bir SPI kaplaması, dokusu veya rengi alacaktır.
- Gerçek büzülme altında toleransları doğrulamak için tasarımın metal ekler, contalar, elektronik parçalar veya eşleşen bileşenlerle birleştirilmesi gerekir.
- Ekibinizin yüksek hacimli işlemeye başlamadan önce pilot üretim, saha denemeleri veya sertifikasyon için parçalara ihtiyacı var.
Bu risklerin hiçbiri mevcut değilse, işlenmiş bir numune veya 3D baskılı parça mevcut aşama için yeterli olabilir. Prototip kalıbı her zaman en hızlı veya en ucuz yol değildir; size gerçek kalıplama verilerini veren rotadır.
Prototip Kalıp ve Üretim Kalıbı
Prototip aracı, üretim aracının daha düşük kaliteli bir versiyonu değildir. Kısa tirajlar ve hızlı yineleme için tasarlanmış farklı bir cihazdır; üretim kalıbı ise uzun hizmet ömrü ve hızlı çevrim süreleri için tasarlanmıştır. Mühendislik hedefleri farklı olduğundan malzemeler, teslim süreleri ve maliyetler de farklılık gösterir.
| Faktör | Prototip Kalıp | Üretim Kalıbı |
|---|---|---|
| Birincil amaç | Tasarım doğrulama ve düşük hacimli numune alma | Uzun hizmet ömrüne sahip yüksek hacimli üretim |
| Tipik alet malzemesi | Alüminyum veya önceden sertleştirilmiş çelik | H13, S136 veya P20 çeşitleri gibi sertleştirilmiş takım çeliği |
| Takım ömrü | Birkaç bin ila onbinlerce döngü | Yüz binlerce ila bir milyondan fazla döngü |
| Beklenen teslim süresi | Yaklaşık iki ila altı hafta | Tipik olarak sekiz ila yirmi hafta veya daha fazla |
| Örnek hacimler | Düzinelerce ila birkaç bin parça | Binlerce ila milyonlarca parça |
| Parça başına maliyet | Kısa koşular nedeniyle daha yüksek | Çevrim verimliliği ve amorti edilmiş takımlama nedeniyle daha düşük |
| Tasarım değiştirme kapasitesi | Orta; ekler ve ayrıntılar yeniden işlenebilir | Sınırlı; değişiklikler pahalı ve yavaştır |
Bazı projeler orta düzey bir yaklaşım kullanır: sınırlı çoklu boşluk düzenine sahip, daha dayanıklı çelikten yapılmış bir köprü aracı. Bir köprü aracı, yüksek kavitasyonlu üretim kalıbı inşa edilirken pazara sunulmasını destekleyebilir. Uygulamada, beklenen parça hacmini kalıpçıyla önceden görüşün, böylece düz bir prototip takımının, bir köprü takımının veya hafif üretim takımının doğru ekonomik uyum olup olmadığı konusunda öneride bulunabilirler.
Malzeme Seçimi ve Tolerans Hususları
Enjeksiyon kalıplamanın prototipini yapmaya karar verdiğinizde malzeme seçimi şaşırtıcı derecede spesifik hale gelir. Amaç sadece benzer sertliğe sahip yaklaşık bir reçine kullanmak değildir; büzülme, yüzey görünümü ve mekanik özelliklerin daha sonra toplu olarak satın alacağınız ürünlerle uyumlu olmasını sağlamak için nihai üretim kalitesini kullanmaktır. Yaygın aileler arasında dolgusuz veya cam takviyeli polipropilen, ABS, polikarbonat, naylon, PC/ABS karışımları ve POM bulunur. Renklendirici masterbatch bile bitmiş boyutları etkileyebilir, bu nedenle seçimleri erken yapın.
Hoşgörü beklentisinin de gerçekçi olması gerekir. İyi oluşturulmuş bir prototip kalıp, istikrarlı geometriler için genellikle inç başına 0,002 ila 0,005 inç civarındaki ticari enjeksiyon kalıplama toleranslarını tutabilir, ancak bu büyük ölçüde malzeme büzülmesine, duvar kalınlığı tekdüzeliğine ve süreç kontrolüne bağlıdır. Prototip çalışması, boyutsal olarak kritik özelliklerin gerçekten kalıp akışı analizinin öngördüğü yere gelip gelmediğini ortaya çıkaracaktır. Bu bilgi, ilk denemede mümkün olan en sıkı sayılara ulaşmaktan daha önemlidir.
Gerçekçi Maliyet ve Teslim Süresi Beklentileri
Genel bir kural olarak, orta derecede karmaşıklığa sahip tek boşluklu bir prototip kalıbın fiyatı birkaç bin ila kabaca yirmi beş bin dolar arasında değişirken, basit bir kesici uç veya aile aracı daha da az olabilir. Maliyet, parça boyutuna, çelik veya alüminyum seçimine, kızak sayısına, diş hareketlerine, yüzey kaplama gereksinimlerine ve beklediğiniz mühendislik değişikliği sayısına göre belirlenir. Hacimlerin küçük olması ve süreç kurulumunun henüz optimize edilmemesi nedeniyle parça başına maliyet, tam üretim fiyatlandırmasından birkaç kat daha yüksek olacaktır.
Teslim süresi de benzer bir modeli izler. Basit bir alüminyum alet iki ila dört hafta içinde hazır olabilirken, kızakları, kaldırıcıları veya egzotik reçine gereksinimleri olan bir alet altı haftayı bulabilir. Birden fazla numune alma turuna veya yüzey dokusu onayına ihtiyacınız varsa ekstra bir tampon planlayın. Tüm zinciri kontrol eden bir tedarikçiyle çalışmak bu takvimi önemli ölçüde kısaltır. Otantik bir kalıpçı enjeksiyon kalıplama yeteneği Şirket içi tasarım donduğu anda çift geçiş olmadan boşluk kesmeye başlayabilir ve takım monte edilir monte edilmez ilk atışları gerçekleştirebilir.
Prototip Sonuçlarını Üretim Kararlarına Dönüştürmek
Bir enjeksiyon kalıbı prototipinin değeri, örnek parçaları ne kadar dikkatli okuduğunuzla orantılıdır. Kritik özellikleri yalnızca ilk çekimde değil, birden fazla çekimde ölçün çünkü çarpıklık ve çökme izleri genellikle işlem sabit bir sıcaklığa ulaştıktan sonra ortaya çıkar. Erime sıcaklığı, enjeksiyon basıncı ve soğuma süresi gibi gerçek proses parametrelerini kaydedin. Daha sonra bunları, aracı tasarlamak için kullanılan simülasyon verileriyle karşılaştırın.
Bu geçişi en temiz şekilde gerçekleştiren firmalar, ilk çizim çıkmadan önce kalıpçılarını getiriyorlar. Yapılandırılmış üretim için tasarım incelemesi sırasında kalıplama mühendisi, taslak sorunlarını, duvar kalınlığı dengesizliklerini ve kapı konumu risklerini, bunlar çelik modifikasyonları yerine dijital değişiklikler olarak hala mevcutken tanımlayabilir. Bu tür bir etkileşim tam olarak iç mekanda yer alır. özelleştirilmiş mühendislik ve ortak geliştirme kalıp konusunda deneyimli tedarikçilerin tercih ettiği iş akışı. Mühendislik ekibi malzeme seçeneklerini inceliyor, küçülmeyi tahmin ediyor ve prototip denemesinin doğru soruları yanıtlayacak şekilde hazırlandığını doğruluyor.
Sağlam bir prototip aşamasıyla üretime giden yol çok daha güvenlidir. Ekibinizin test için gerçek parçaları, tolerans yığılmaları için güvenilir boyutsal verileri ve son çok gözlü kalıba aktarılabilecek bir proses penceresi vardır. Prototip kalıp, olması gerektiği gibi öğrenme aracı haline gelir ve üretim aracı, gerçek koşullar altında kendini zaten kanıtlamış bir parça tasarımına kavuşur.
Sonuçta bir enjeksiyon kalıbı prototipi bir paketleme tercihi değil, bir risk yönetimi yatırımıdır. Malzeme, geometri veya sonraki montaj koşulları sizin için yeniyse, plastiğin kendisi size herhangi bir model dosyasının öğretebileceğinden daha fazlasını öğretecektir. Tasarımı etkileyecek kadar erken bir prototip kalıbı devreye alın, parçaları mühendislik kararları vermek için kullanın ve ölçülen parametreleri üretime taşıyın, böylece nihai takım bir tahmin yerine yerleşik bir süreçle başlar. Bu disiplin, başarılı ürün lansmanlarını uzun hata ayıklama döngülerinden ayırır.


